
Đặc tính nhiệt luyện để tăng độ cứng khiến khả năng gia công inox 440C thay đổi theo từng trạng thái. Ở trạng thái ủ mềm, inox 440C thuận lợi hơn cho các công đoạn cắt gọt và tạo hình. Ngược lại, sau khi tôi cứng, vật liệu trở nên khó gia công hơn, đòi hỏi phương pháp xử lý phù hợp để đảm bảo độ chính xác của chi tiết.
1. Ảnh hưởng của trạng thái nhiệt luyện đến khả năng gia công inox 440C
Inox 440C ở trạng thái ủ mềm
Ở trạng thái ủ mềm, inox 440C có độ cứng thấp hơn nên dễ cắt gọt và tạo hình hơn so với sau nhiệt luyện. Do đó, các công đoạn như tiện, phay, khoan thường được thực hiện ở giai đoạn này để tạo hình phôi, gia công lỗ và các bề mặt theo yêu cầu. Tuy nhiên, do hàm lượng Carbon cao, vật liệu vẫn có xu hướng tạo phoi dai, đòi hỏi dụng cụ cắt phù hợp để tránh phoi quấn vào dao và làm ảnh hưởng đến bề mặt gia công.
Inox 440C sau khi tôi cứng
Sau khi tôi và ram, inox 440C có thể đạt độ cứng khoảng 58 – 60 HRC, giúp chi tiết chịu mài mòn tốt hơn khi sử dụng. Tuy nhiên, độ cứng tăng khiến vật liệu khó cắt gọt bằng các phương pháp thông thường. Nếu tiếp tục tiện hoặc phay như khi còn ở trạng thái ủ mềm, dao cắt dễ bị mòn hoặc sứt lưỡi. Vì vậy, các chi tiết sau nhiệt luyện chủ yếu được mài để điều chỉnh kích thước, đạt độ chính xác và hoàn thiện bề mặt.
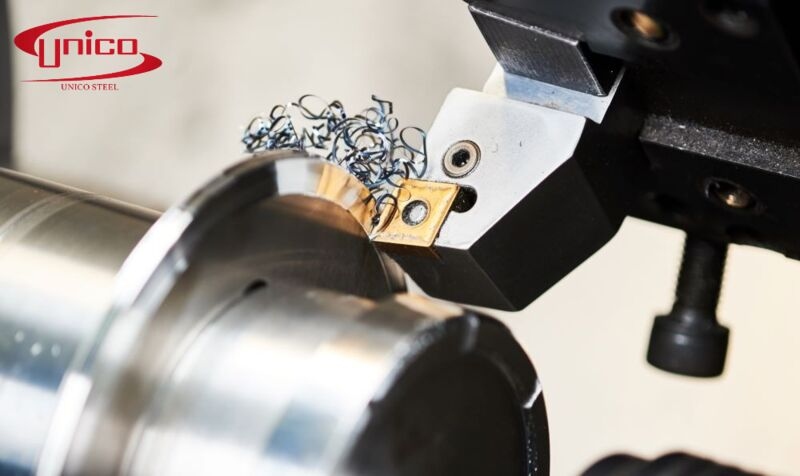
Các công đoạn như tiện, phay, khoan thường được thực hiện khi gia công inox 440C ủ mềm
2. Các phương pháp gia công inox 440C theo từng trạng thái
Tiện và phay inox 440C ở trạng thái ủ mềm
Tiện và phay thường được thực hiện trước khi nhiệt luyện để tạo hình phôi theo yêu cầu. Trrong đó, tiện phù hợp với các chi tiết dạng trục, thanh tròn, bạc lót; còn phay được sử dụng để tạo mặt phẳng, rãnh và các biên dạng khác. Ở trạng thái ủ mềm, inox 440C phù hợp với các phương pháp gia công này, tuy nhiên phoi vẫn có thể dai và kéo dài nên cần sử dụng dao cắt phù hợp để hạn chế tình trạng phoi quấn vào chi tiết.
Khoan và tạo lỗ trên phôi inox 440C
Khoan thường được thực hiện khi inox 440C còn ở trạng thái ủ mềm để tạo lỗ lắp ghép, lỗ liên kết hoặc vị trí bắt bulông. Khi đó, mũi khoan dễ xuyên qua vật liệu hơn so với phôi đã tôi cứng. Trong quá trình gia công, cần chú ý thoát phoi và làm mát để tránh tích tụ nhiệt, gây mòn mũi khoan hoặc làm ảnh hưởng đến chất lượng thành lỗ. Với những vị trí cần độ chính xác cao, có thể kết hợp thêm công đoạn doa để hoàn thiện kích thước.
Mài và hoàn thiện chi tiết sau nhiệt luyện
Sau khi tôi và ram, inox 440C trở nên cứng hơn nên phương pháp mài thường được sử dụng để hoàn thiện kích thước và bề mặt. Công đoạn này phù hợp với các chi tiết như trục, vòng bi và bạc lót có yêu cầu dung sai chặt hoặc bề mặt tiếp xúc chính xác. Khi mài, cần lựa chọn đá mài phù hợp và kiểm soát nhiệt phát sinh để tránh làm cháy bề mặt, xuất hiện vết nứt hoặc ảnh hưởng đến độ cứng của lớp kim loại bên ngoài.
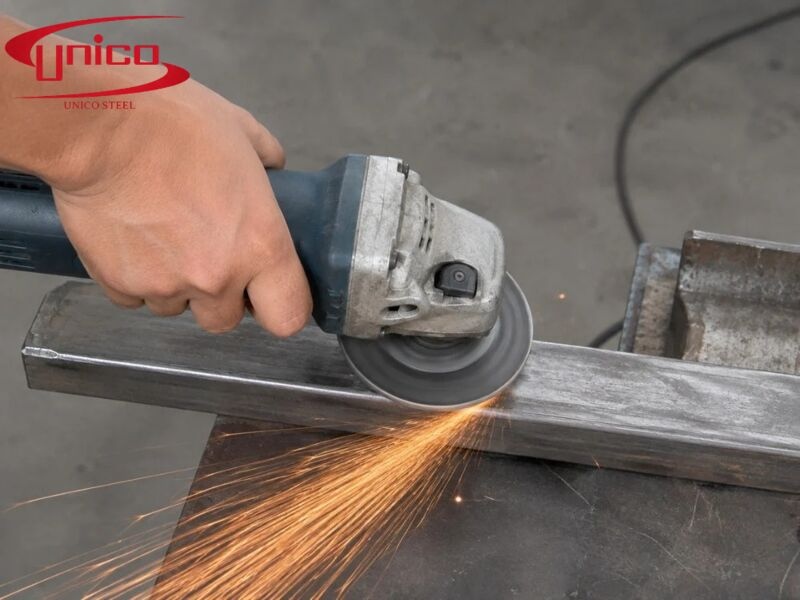
Inox 440C sau nhiệt luyện chủ yếu được mài để hoàn thiện kích thước và bề mặt yêu cầu
3. Quy trình gia công inox 440C từ phôi ủ mềm đến chi tiết hoàn thiện
Đối với những chi tiết cần độ cứng cao, quy trình gia công inox 440C thường được chia thành các giai đoạn nối tiếp nhau. Mỗi giai đoạn thực hiện một nhiệm vụ, từ tạo hình ban đầu đến hoàn thiện kích thước và tính chất vật liệu.
- Bước 1: Kiểm tra phôi inox 440C: Phôi được xác định đúng mác thép, trạng thái cung cấp và kích thước ban đầu. Việc kiểm tra này giúp hạn chế nhầm lẫn giữa inox 440C với những mác thép khác trong cùng nhóm 400 Series.
- Bước 2: Gia công tạo hình ở trạng thái ủ mềm: Thực hiện các công đoạn tiện, phay, khoan hoặc cắt phôi để tạo hình dạng gần với kích thước sản phẩm. Những bề mặt cần độ chính xác cao có thể được chừa lượng dư để xử lý ở giai đoạn sau.
- Bước 3: Tôi và ram theo yêu cầu sử dụng: Chi tiết được nhiệt luyện nhằm đạt độ cứng và cơ tính mong muốn. Đối với inox 440C, độ cứng sau tôi và ram có thể đạt khoảng 58 – 60 HRC, phụ thuộc vào chế độ xử lý nhiệt và yêu cầu của từng chi tiết.
- Bước 4: Mài và hoàn thiện kích thước: Sau nhiệt luyện, chi tiết được kiểm tra dung sai kích thước và đưa vào công đoạn mài nếu cần. Đây là bước quan trọng để sản phẩm đạt dung sai, độ nhẵn bề mặt và hình dạng cuối cùng theo yêu cầu.
- Bước 5: Kiểm tra chất lượng sản phẩm: Sản phẩm hoàn thiện cần được kiểm tra kích thước, độ cứng và tình trạng bề mặt theo yêu cầu kỹ thuật. Với những chi tiết quan trọng, việc kiểm tra bổ sung các đặc tính liên quan đến độ chính xác hình học và chất lượng lớp bề mặt cũng là bước cần thiết.
4. Những yếu tố cần kiểm soát khi gia công inox 440C
Lựa chọn dụng cụ gia công phù hợp
Inox 440C ở trạng thái ủ mềm thường sử dụng dao hợp kim cứng để thực hiện các công đoạn tiện, phay và khoan. Dao cần có độ sắc và hình dạng lưỡi cắt phù hợp để xử lý phoi dai, hạn chế tình trạng phoi quấn vào dao hoặc làm xước bề mặt. Sau khi vật liệu được tôi cứng, dao cắt sẽ được thay thế bằng đá mài chuyên dụng để mài hoàn thiện.
Kiểm soát nhiệt trong quá trình gia công
Nhiệt phát sinh khi cắt gọt và mài có thể làm giảm tuổi thọ dụng cụ, đồng thời ảnh hưởng đến chất lượng bề mặt inox 440C. Đặc biệt, khi mài chi tiết đã qua nhiệt luyện, nhiệt độ quá cao tại một vị trí có thể làm thay đổi độ cứng của lớp bề mặt hoặc gây ra vết cháy mài. Vì vậy, cần sử dụng dung dịch làm mát phù hợp, điều chỉnh tốc độ gia công và tránh tạo áp lực quá lớn lên dụng cụ.
Dự phòng sai lệch kích thước sau nhiệt luyện
Trong quá trình tôi và làm nguội, inox 440C có thể bị co ngót hoặc biến dạng làm thay đổi kích thước chi tiết so với ban đầu. Mức độ sai lệch phụ thuộc vào hình dạng phôi, kích thước và chế độ nhiệt luyện. Vì vậy, với những chi tiết yêu cầu dung sai chính xác, nên chừa một lượng dư gia công trước khi tôi cứng để có thể mài hiệu chỉnh sau nhiệt luyện. Cách làm này giúp hạn chế sai lệch kích thước và đảm bảo chi tiết đạt yêu cầu hoàn thiện.
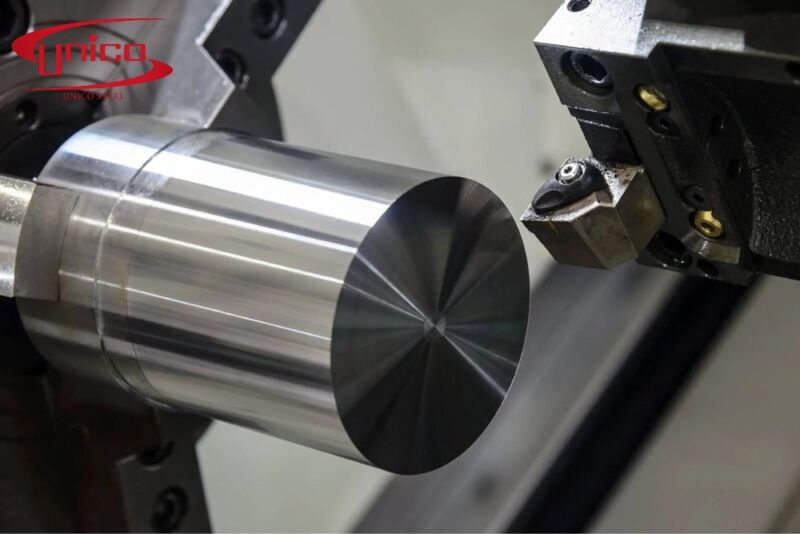
Lựa chọn dụng cụ gia công phù hợp và dự phòng sai lệch kích thước là rất quan trọng khi gia công inox 440C
5. Ứng dụng thực tế của inox 440C trong gia công cơ khí
Khả năng đạt độ cứng cao sau nhiệt luyện giúp inox 440C phù hợp với nhiều chi tiết cần chịu ma sát và hạn chế mài mòn trong quá trình vận hành. Tùy theo hình dạng sản phẩm và yêu cầu làm việc, vật liệu có thể được gia công thành nhiều dạng chi tiết khác nhau.
- Chế tạo vòng bi và các chi tiết ổ lăn: Inox 440C được sử dụng để chế tạo bi, vòng trong, vòng ngoài và một số bộ phận của cụm ổ lăn. Sau nhiệt luyện và mài hoàn thiện, vật liệu có thể đáp ứng yêu cầu về độ cứng và độ chính xác bề mặt tiếp xúc, góp phần duy trì khả năng vận hành của hệ thống chuyển động.
- Gia công trục, bạc lót và chi tiết máy: Đối với các bộ phận thường xuyên chịu ma sát, inox 440C thường được ưu tiên sử dụng nhờ khả năng đạt độ cứng cao và chống mài mòn. Theo đó, vật liệu có thể được gia công thành trục, bạc lót, chốt và những chi tiết cơ khí có bề mặt làm việc cần độ bền cao và yêu cầu chịu mài mòn tốt.
- Sản xuất dao cắt và dụng cụ công nghiệp: Inox 440C còn được sử dụng trong chế tạo lưỡi dao, dao cắt và một số dụng cụ chuyên dụng. Khả năng đạt độ cứng cao sau nhiệt luyện giúp lưỡi cắt duy trì hình dạng và hạn chế hao mòn trong quá trình sử dụng. Ngoài ra, công đoạn mài và hoàn thiện sau nhiệt luyện cũng góp phần tạo hình lưỡi dao với yêu cầu về độ sắc và hình học.
Khả năng gia công inox 440C phụ thuộc vào trạng thái nhiệt luyện của vật liệu. Khi ở trạng thái ủ mềm, inox 440C thuận lợi hơn cho các công đoạn tiện, phay và khoan tạo hình. Sau khi tôi và ram, độ cứng tăng cao giúp vật liệu đáp ứng yêu cầu chống mài mòn nhưng cũng khiến việc cắt gọt trở nên khó khăn, thường cần chuyển sang phương pháp mài để hoàn thiện.
Đối với doanh nghiệp cơ khí và xưởng CNC, việc lựa chọn đúng trạng thái phôi ngay từ đầu có ý nghĩa quan trọng đối với tiến độ gia công và chất lượng sản phẩm. UNICO Steel cung cấp các dòng inox công nghiệp theo mác thép và quy cách, hỗ trợ doanh nghiệp tìm kiếm vật liệu phù hợp cho nhu cầu chế tạo chi tiết máy, gia công chính xác và sản xuất thiết bị. Khách hàng có thể liên hệ UNICO Steel để trao đổi về inox 440C dạng tấm, thanh tròn, quy cách phôi và yêu cầu cắt theo kích thước hoặc bản vẽ.
--------------------------------------------------------------------------------------
CÔNG TY TNHH CÔNG NGHIỆP VÀ THƯƠNG MẠI UNICO
Địa chỉ: Số 1137 Đê La Thành, Phường Láng, Hà Nội, Việt Nam
VPĐD Hà Nội: Số 266 Thụy Khuê, Tây Hồ, Hà Nội, Việt Nam
VPĐD TPHCM: 15F6 Đường DN5 - KDC An Sương, Phường Đông Hưng Thuận, HCM, Việt Nam
📞 Hotline Miền Bắc: 0559596886 (Ms.Lan)
Kinh doanh 01: 0969267880 (Mr.Hoàng)
Kinh doanh 02: 0904123459 (Mr.Mạnh)
Kinh doanh 03: 0936157449 (Mr.Thành)
Kinh doanh 04: 0936084349 (Ms.Linh)
📞 Hotline Miền Nam: 0967083036 (Mr.Khoa)
Kinh doanh Miền Nam: 0969856576 (Mr.Tùng)
📩 Email: sales@unicosteel.com.vn
Bình luận