
Dung sai độ dày inox tấm là thông số kỹ thuật quan trọng, ảnh hưởng trực tiếp đến kích thước, khối lượng và chất lượng vật liệu trong quá trình sản xuất. Thực tế, chiều dày đo được có thể chênh lệch so với quy cách danh nghĩa trong giới hạn tiêu chuẩn cho phép. Tuy nhiên, nếu vượt giới hạn này, các công đoạn cắt laser, chấn CNC, hàn và lắp ráp có thể phát sinh nhiều vấn đề về độ chính xác. Vậy dung sai độ dày inox tấm được quy định như thế nào và ảnh hưởng ra sao đến quá trình gia công?
1. Dung sai độ dày inox tấm là gì?
Dung sai độ dày inox tấm là khoảng sai lệch cho phép giữa chiều dày thực tế của tấm inox và chiều dày danh nghĩa được công bố. Chẳng hạn, tấm inox có độ dày danh nghĩa 3mm không nhất thiết phải đạt chính xác 3mm tại mọi vị trí. Kích thước đo được có thể lớn hơn hoặc nhỏ hơn 3mm, miễn là vẫn nằm trong giới hạn dung sai của tiêu chuẩn sản xuất.
Dung sai độ dày inox tấm thường được xác định dựa trên tiêu chuẩn áp dụng, phương pháp cán, chiều dày danh nghĩa và khổ rộng của tấm inox. Vì vậy, hai sản phẩm cùng được gọi là inox tấm dày 3mm nhưng khác tiêu chuẩn sản xuất có thể có mức dung sai khác nhau. Cần lưu ý, dung sai độ dày là giới hạn sai lệch được phép của sản phẩm, không phải sai số phát sinh trong quá trình đo. Đây cũng là thông số quan trọng để đánh giá độ đồng đều vật liệu, tính toán khối lượng và kiểm soát kích thước trong quá trình gia công.
Dung sai độ dày inox tấm là khoảng sai lệch cho phép giữa chiều dày thực tế của tấm inox và chiều dày danh nghĩa được công bố
2. Dung sai độ dày inox tấm được quy định như thế nào?
Theo tiêu chuẩn sản xuất
Một số tiêu chuẩn thường được sử dụng để xác định dung sai inox tấm là ASTM A480/A480M và EN 10029. Trong đó, ASTM A480/A480M áp dụng cho các sản phẩm inox dạng tấm, lá và băng cán phẳng; còn EN 10029 quy định dung sai kích thước và hình dạng của thép tấm cán nóng thuộc phạm vi tiêu chuẩn. Mỗi tiêu chuẩn có cách phân loại và giới hạn sai lệch riêng, vì vậy cùng một chiều dày danh nghĩa nhưng sản phẩm theo các tiêu chuẩn khác nhau có thể có mức dung sai khác nhau.
Theo phương pháp cán nóng và cán nguội
Inox tấm cán nóng và cán nguội có đặc điểm sản xuất khác nhau nên khả năng kiểm soát chiều dày cũng không giống nhau. Inox cán nóng thường có dải chiều dày lớn, phục vụ chế tạo kết cấu và thiết bị công nghiệp, trong khi inox cán nguội thường có bề mặt tốt và độ chính xác chiều dày cao hơn. Tuy nhiên, mức dung sai cụ thể của từng loại vẫn phụ thuộc vào tiêu chuẩn và quy cách sản xuất.
Theo chiều dày danh nghĩa và khổ rộng
Chiều dày danh nghĩa và khổ rộng của tấm inox cũng ảnh hưởng đến giới hạn dung sai được phép. Chẳng hạn, hai tấm inox cùng dày 5mm nhưng có khổ rộng khác nhau hoặc được sản xuất theo tiêu chuẩn khác nhau có thể có giới hạn sai lệch không giống nhau. Vì vậy, dung sai cần được xác định dựa trên đầy đủ quy cách sản phẩm thay vì chỉ căn cứ vào chiều dày ghi trên đơn hàng.
3. Những yếu tố ảnh hưởng đến dung sai độ dày inox tấm
Quy trình cán thép
Trong quá trình cán, phôi inox được ép qua các trục cán để đạt chiều dày theo yêu cầu. Áp lực cán, khe hở giữa các trục và độ ổn định của thiết bị đều ảnh hưởng đến kích thước sản phẩm. Nếu các yếu tố này thay đổi trong quá trình vận hành, chiều dày inox có thể không đồng đều giữa các vị trí trên cùng một tấm.
Độ phẳng và biến dạng của tấm
Sau khi cán và làm nguội, inox tấm có thể xuất hiện tình trạng cong vênh, gợn sóng hoặc biến dạng do ứng suất bên trong vật liệu. Những hiện tượng này khiến bề mặt tấm không còn nằm trên cùng một mặt phẳng, ảnh hưởng đến việc xác định vị trí và kết quả đo chiều dày. Tuy nhiên, độ phẳng và dung sai độ dày là hai chỉ tiêu riêng biệt, không có mối liên hệ chặt chẽ.
Độ phẳng và biến dạng của tấm inox có ảnh hưởng đến dung sai độ dày, kích thước
Công đoạn xử lý bề mặt
Các công đoạn như tẩy gỉ, mài hoặc đánh bóng có thể làm thay đổi lượng kim loại trên bề mặt inox tấm. Nói cách khác, trong khi mài hoặc đánh bóng, một lượng vật liệu có thể bị mài mòn đi, và điều này khiến chiều dày sau xử lý bị giảm so với ban đầu. Mức độ giảm như thế nào phụ thuộc vào phương pháp và cường độ xử lý bề mặt.
Thiết bị và phương pháp đo
Độ chính xác của kết quả đo chiều dày phụ thuộc nhiều vào thiết bị và cách thức kiểm tra. Chẳng hạn, thước cặp, panme và máy đo chuyên dụng có độ chính xác khác nhau, trong khi thiết bị chưa được hiệu chuẩn hoặc bề mặt tiếp xúc có bụi bẩn cũng dễ dẫn đến sai lệch. Ngoài ra, chiều dày inox có thể không đồng đều giữa các vị trí, vì vậy chỉ đo tại một điểm sẽ khó phản ánh chính xác tình trạng của toàn bộ tấm vật liệu.
4. Ảnh hưởng của dung sai độ dày inox tấm khi gia công
Ảnh hưởng đến khối lượng và định mức vật liệu
Chiều dày thực tế lớn hoặc nhỏ hơn kích thước danh nghĩa sẽ làm thay đổi khối lượng của tấm inox. Sự chênh lệch này ảnh hưởng đến việc tính toán trọng lượng vật tư, định mức nguyên liệu và chi phí sản xuất, đặc biệt với những đơn hàng sử dụng số lượng lớn hoặc yêu cầu kiểm soát chính xác tải trọng thiết bị.
Ảnh hưởng đến quá trình cắt laser và plasma
Chiều dày vật liệu là căn cứ để thiết lập công suất, tốc độ và các thông số cắt laser hoặc plasma. Nếu chiều dày thực tế khác với thông số cài đặt, đường cắt có thể xuất hiện bavia, xỉ bám, mép cắt không đều hoặc không xuyên hết vật liệu, làm ảnh hưởng đến chất lượng phôi và độ chính xác của chi tiết.
Ảnh hưởng đến góc chấn và bán kính uốn
Trong gia công chấn CNC, chiều dày inox quyết định một phần lực chấn, bán kính uốn và mức độ hồi đàn hồi của vật liệu. Khi chiều dày thực tế thay đổi, góc chấn và kích thước cạnh gấp có thể sai lệch so với bản vẽ, khiến các chi tiết như vỏ máy, tủ inox hoặc kết cấu nhiều nếp gấp khó đạt độ chính xác đồng đều.
Ảnh hưởng đến chất lượng mối hàn
Khi hàn các tấm inox có chiều dày chênh lệch, việc kiểm soát nhiệt lượng và độ ngấu trở nên khó khăn hơn. Nếu không điều chỉnh thông số phù hợp, phần vật liệu mỏng có thể bị cháy thủng hoặc biến dạng, trong khi phần dày hơn chưa đạt độ ngấu cần thiết, ảnh hưởng đến độ bền và hình dạng mối hàn.
Ảnh hưởng đến kích thước lắp ráp
Sai lệch chiều dày giữa các chi tiết có thể làm thay đổi kích thước tổng thể, vị trí tiếp xúc và khoảng hở khi lắp ghép. Với các sản phẩm như vỏ thiết bị, tủ inox và khung máy, những chênh lệch này có thể khiến các bộ phận không khớp theo bản vẽ, phát sinh thêm thời gian căn chỉnh hoặc gia công lại.
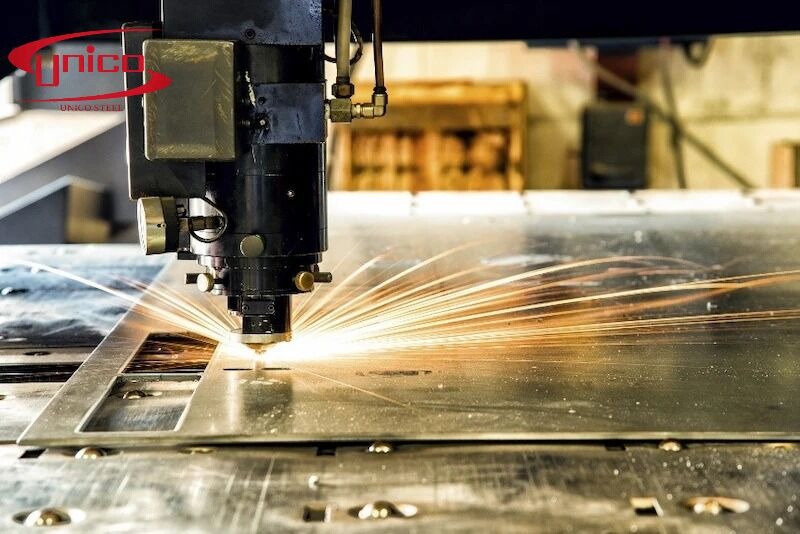
Chiều dày vật liệu là căn cứ để thiết lập công suất, tốc độ và các thông số cắt tấm inox
5. Cách kiểm tra và kiểm soát dung sai độ dày inox tấm khi gia công
Xác định tiêu chuẩn và yêu cầu chiều dày
Trước khi đưa inox tấm vào sản xuất, cần xác định rõ chiều dày danh nghĩa, tiêu chuẩn áp dụng và giới hạn dung sai theo đơn hàng hoặc bản vẽ kỹ thuật. Với những chi tiết yêu cầu độ chính xác cao, giới hạn chiều dày thực tế cũng cần được thống nhất ngay từ đầu để tránh tình trạng vật liệu đúng quy cách danh nghĩa nhưng không đáp ứng yêu cầu gia công.
Sử dụng thiết bị đo phù hợp
Thước cặp có thể dùng để kiểm tra nhanh chiều dày inox tấm, trong khi panme hoặc thiết bị đo chuyên dụng phù hợp hơn với những yêu cầu chính xác cao. Trước khi đo, cần làm sạch bề mặt tiếp xúc và kiểm tra tình trạng thiết bị để hạn chế sai số trong quá trình kiểm tra.
Kiểm tra chiều dày tại nhiều vị trí
Chiều dày inox có thể chênh lệch giữa các khu vực trên cùng một tấm, vì vậy không nên chỉ đo tại một điểm duy nhất. Nên kiểm tra ở nhiều vị trí gần mép và vùng bên trong, tránh khu vực có ba via hoặc biến dạng cục bộ, sau đó đối chiếu kết quả với giới hạn dung sai của tiêu chuẩn tương ứng.
Điều chỉnh thông số theo vật liệu thực tế
Sau khi kiểm tra, đơn vị gia công cần sử dụng chiều dày thực tế làm căn cứ điều chỉnh thông số cắt laser, plasma, chấn CNC và hàn. Việc thiết lập máy phù hợp với vật liệu đầu vào giúp hạn chế lỗi đường cắt, sai góc chấn, biến dạng và chênh lệch kích thước giữa các chi tiết. Với đơn hàng lớn, kết quả kiểm tra nên được lưu lại theo từng lô để thuận tiện kiểm soát chất lượng trong suốt quá trình sản xuất.
Dung sai độ dày inox tấm là thông số kỹ thuật ảnh hưởng trực tiếp đến khối lượng vật liệu, độ chính xác phôi và chất lượng thành phẩm sau gia công. Việc xác định đúng tiêu chuẩn, kiểm tra chiều dày thực tế và điều chỉnh thông số máy phù hợp sẽ giúp hạn chế sai lệch trong các công đoạn cắt, chấn, hàn và lắp ráp. Đây cũng là cơ sở để các đơn vị sản xuất cơ khí kiểm soát chất lượng vật liệu và duy trì tính đồng nhất của sản phẩm.
Mọi nhu cầu sử dụng vật liệu inox/thép không gỉ cho sản xuất và không phải lo ngại về kích thước, dung sai, quý khách hàng có thể liên hệ UNICO Steel để được tư vấn, hỗ trợ và cung cấp nhanh chóng.
--------------------------------------------------------------------------------------
CÔNG TY TNHH CÔNG NGHIỆP VÀ THƯƠNG MẠI UNICO
Địa chỉ: Số 1137 Đê La Thành, Phường Láng, Hà Nội, Việt Nam
VPĐD Hà Nội: Số 266 Thụy Khuê, Tây Hồ, Hà Nội, Việt Nam
VPĐD TPHCM: 15F6 Đường DN5 - KDC An Sương, Phường Đông Hưng Thuận, HCM, Việt Nam
📞 Hotline Miền Bắc: 0559596886 (Ms.Lan)
Kinh doanh 01: 0969267880 (Mr.Hoàng)
Kinh doanh 02: 0904123459 (Mr.Mạnh)
Kinh doanh 03: 0936157449 (Mr.Thành)
Kinh doanh 04: 0936084349 (Ms.Linh)
📞 Hotline Miền Nam: 0967083036 (Mr.Khoa)
Kinh doanh Miền Nam: 0969856576 (Mr.Tùng)
📩 Email: sales@unicosteel.com.vn
Bình luận