
Inox 304 có khả năng hàn tốt, được ứng dụng rộng rãi trong chế tạo bồn, đường ống, thiết bị thực phẩm, kết cấu và các chi tiết inox công nghiệp. Tuy nhiên, cách hàn inox 304 cụ thể như thế nào còn tùy thuộc máy hàn cũng như chiều dày, dạng mối nối, khả năng kiểm soát nhiệt. Lựa chọn đúng phương pháp TIG/MIG, dây hàn và khí bảo vệ giúp nâng cao chất lượng mối hàn, tránh bị cong vênh, cháy thủng.
1. Khả năng hàn của inox 304
Inox 304 thuộc nhóm thép không gỉ Austenitic Cr-Ni có khả năng hàn tốt và phù hợp với nhiều phương pháp hàn hồ quang như TIG, MIG/MAG và hàn hồ quang tay. Vật liệu có tính dẻo, dễ tạo hình và không cần gia nhiệt trước trong điều kiện hàn thông thường, vì vậy có thể gia công thành nhiều dạng kết cấu, bồn, đường ống và chi tiết inox có yêu cầu hàn cũng như khả năng chống ăn mòn.
Tuy nhiên, hàn inox 304 dễ không có nghĩa là bỏ qua việc kiểm soát nhiệt và lựa chọn vật liệu hàn phù hợp. Nhiệt đầu vào quá lớn làm tăng nguy cơ biến dạng, tạo vùng ảnh hưởng nhiệt rộng và khiến bề mặt quanh mối hàn bị oxy hóa mạnh. Đặc biệt, với các chi tiết yêu cầu ngoại quan cao hoặc khả năng chống ăn mòn sau hàn, việc làm sạch và xử lý vùng ảnh hưởng nhiệt là rất quan trọng.
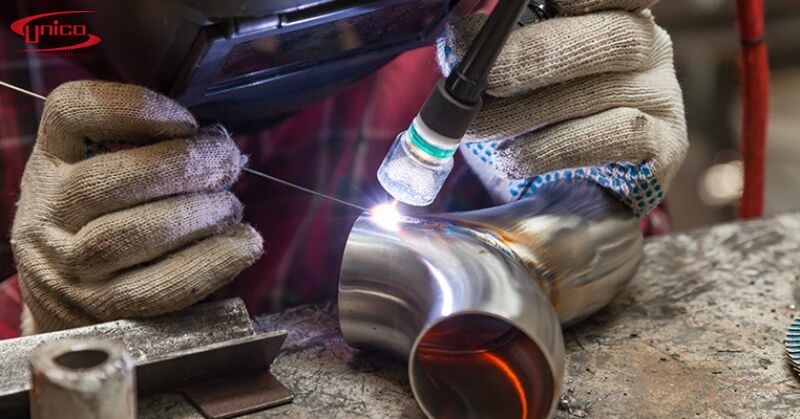
Inox 304 có khả năng hàn tốt và phù hợp với nhiều phương pháp hàn hồ quang
2. Phương pháp hàn inox 304 phổ biến
Hàn inox 304 bằng TIG
Hàn TIG inox 304 phù hợp với tấm mỏng, đường ống và các chi tiết yêu cầu mối hàn đẹp, chính xác và ít bắn tóe. Hồ quang tập trung giúp kiểm soát tốt lượng nhiệt và kim loại bổ sung. Khi cần dùng dây bù, ER308L là lựa chọn phổ biến cho inox 304 và 304L. Nhờ khả năng kiểm soát hồ quang và lượng nhiệt tốt, TIG đặc biệt phù hợp với các mối hàn cần độ chính xác và yêu cầu cao về ngoại quan. Các thông số cần quan tâm khi hàn inox 304 bằng phương pháp TIG bao gồm:
- Dòng hàn.
- Đường kính tungsten.
- Lưu lượng Argon.
- Chiều dài hồ quang.
- Tốc độ di chuyển.
- Đường kính và loại dây bù.
Hàn inox 304 bằng MIG
Hàn MIG inox 304 phù hợp với đường hàn dài, chi tiết lớn hoặc yêu cầu năng suất cao. Do dây hàn được cấp liên tục nên quá trình hàn được ổn định trong thời gian dài mà không phải dừng lại để bổ sung vật liệu, nhờ đó tốc độ hàn cao hơn TIG. Với inox 304, ER308L thường được sử dụng làm dây hàn, kết hợp với khí bảo vệ và chế độ hàn phù hợp giúp hồ quang ổn định, hạn chế bắn tóe và kiểm soát tốt lượng nhiệt truyền vào vật liệu. Các thông số cần quan tâm khi hàn inox 304 bằng phương pháp MIG bao gồm:
- Điện áp.
- Tốc độ cấp dây.
- Dòng hàn.
- Chế độ chuyển dịch.
- Lưu lượng và thành phần khí bảo vệ.
- Tốc độ di chuyển.
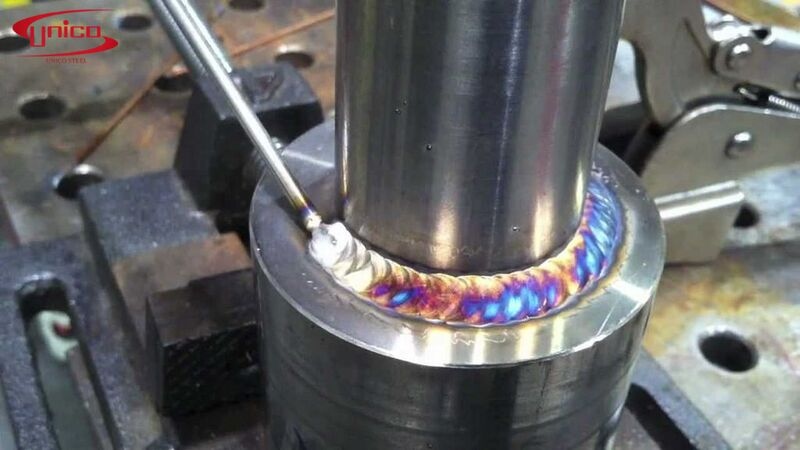
Có nhiều phương pháp hàn inox 304, nổi bật trong đó là hàn TIG, hàn MIG
3. Cách chọn dây hàn và khí bảo vệ khi hàn inox 304
Dây hàn inox 304
ER308L là loại dây hàn được sử dụng phổ biến khi hàn inox 304, phù hợp cho cả phương pháp TIG và MIG. Thành phần của ER308L được thiết kế để tạo mối hàn tương thích với inox 304, trong đó hàm lượng Carbon thấp giúp hạn chế nguy cơ hình thành Carbide Chromium trong vùng hàn, qua đó hỗ trợ duy trì khả năng chống ăn mòn của mối hàn.
Khí bảo vệ khi hàn inox 304
Thành phần khí ảnh hưởng trực tiếp đến đặc tính hồ quang, khả năng tạo hình và bề mặt mối hàn, vì vậy, khí bảo vệ cần được lựa chọn phù hợp với cấu hình hàn inox 304. Hàn bằng phương pháp TIG thường sử dụng khí Argon tinh khiết làm khí bảo vệ nhờ khả năng duy trì hồ quang ổn định và tạo môi trường bảo vệ tốt cho vùng hàn. Đây cũng là lựa chọn phù hợp khi hàn tấm mỏng hoặc các chi tiết yêu cầu bề mặt mối hàn sạch, đẹp. Với hàn MIG, khí bảo vệ thường là hỗn hợp Argon với một lượng nhỏ CO₂ hoặc O₂ tùy loại dây hàn và chế độ chuyển dịch hồ quang.
4. Các lỗi thường gặp khi hàn inox 304
Mối hàn inox 304 bị rỗ
Mối hàn inox 304 có thể xuất hiện các lỗ nhỏ do khí bị giữ lại trong kim loại nóng chảy. Tình trạng này thường xảy ra khi vùng hàn bị nhiễm dầu, hơi ẩm hoặc chất bẩn, hoặc khi khí bảo vệ không ổn định, khiến không khí xâm nhập vào vùng hồ quang và tạo rỗ trong mối hàn.
Mối hàn inox 304 bị cháy thủng
Cháy thủng xảy ra khi nhiệt truyền vào vật liệu quá lớn, khiến kim loại nóng chảy không còn đủ khả năng duy trì phần vật liệu tại vị trí hàn. Lỗi này dễ gặp ở tấm inox mỏng, đặc biệt khi dòng hàn cao, tốc độ di chuyển chậm hoặc hồ quang tập trung quá lâu tại một điểm.
Mối hàn inox 304 bị thiếu liên kết
Khi nhiệt truyền vào không đủ hoặc hồ quang di chuyển quá nhanh, hai mép vật liệu không được nung chảy và liên kết đầy đủ, khiến mối hàn yếu hoặc không đạt hình dạng mong muốn. Tình trạng này cũng có thể xuất phát từ khe hở và cách chuẩn bị mép nối không phù hợp với chiều dày vật liệu.
Mối hàn inox 304 bị oxy hóa mạnh
Bề mặt mối hàn bị oxy hóa mạnh khi kim loại nóng chảy và vùng phía sau mối hàn không được bảo vệ tốt khỏi không khí. Nếu khí bảo vệ không phù hợp hoặc khả năng che chắn không tốt, bề mặt có thể chuyển màu rõ rệt và ảnh hưởng đến ngoại quan cũng như khả năng chống ăn mòn của khu vực sau hàn.
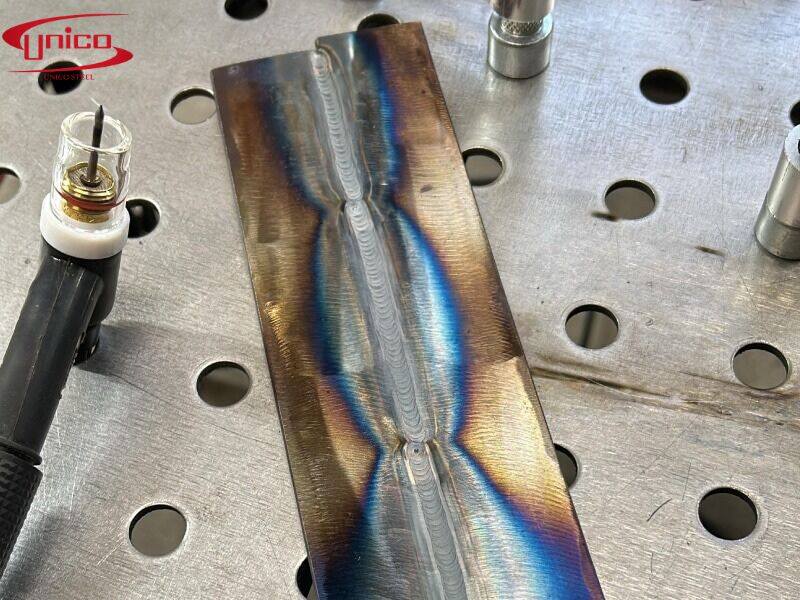
Inox bị cháy đen hay cháy thủng ảnh hưởng đến ngoại quan và chất lượng mối hàn
5. Cách xử lý và phòng tránh lỗi khi hàn inox 304
Hạn chế rỗ khí trong mối hàn
Làm sạch dầu, hơi ẩm và bụi bẩn trên vật liệu trước khi hàn giúp giảm nguồn gây rỗ. Nếu mối hàn vẫn xuất hiện lỗ khí, nên kiểm tra lại hệ thống khí bảo vệ và tình trạng dây hàn để xác định nguyên nhân, từ đó có cách xử lý cụ thể và phòng tránh cho những mối hàn sau.
Kiểm soát nhiệt để tránh cháy thủng
Với inox 304 mỏng, giảm nhiệt đầu vào và duy trì tốc độ di chuyển ổn định giúp hạn chế kim loại bị nóng chảy quá mức. Khi cần hàn liên tục, có thể chia đường hàn thành các đoạn ngắn để giảm tích nhiệt và hạn chế biến dạng.
Đảm bảo hai mép vật liệu liên kết tốt
Mối nối cần được chuẩn bị phù hợp với chiều dày và kiểu liên kết trước khi hàn. Trong quá trình hàn, việc phối hợp dòng hàn và tốc độ di chuyển giúp nhiệt truyền vào đủ để hai mép vật liệu liên kết chắc chắn mà không làm tăng nhiệt quá mức.
Giảm oxy hóa quanh mối hàn
Kiểm soát tốt khí bảo vệ trong và sau khi hồ quang kết thúc giúp hạn chế không khí tiếp xúc với vùng kim loại còn nóng. Sau khi hàn, phần inox bị đổi màu hoặc oxy hóa nên được làm sạch để khôi phục bề mặt và khả năng chống ăn mòn của khu vực hàn.
6. Hàn inox 304 và inox 304L có giống nhau không?
Hàn inox 304 và inox 304L về cơ bản giống nhau vì cả hai đều thuộc nhóm inox Austenitic Cr-Ni và có khả năng hàn tốt. Điểm khác biệt chính nằm ở hàm lượng Carbon: Inox 304L có Carbon thấp hơn inox 304, nhờ đó giảm nguy cơ hình thành Carbide Chromium khi vật liệu chịu nhiệt trong quá trình hàn.
Vì vậy, inox 304L thường có lợi thế hơn khi kết cấu phải hàn nhiều hoặc yêu cầu duy trì khả năng chống ăn mòn tại vùng ảnh hưởng nhiệt. Trong khi đó, inox 304 vẫn có khả năng hàn tốt và được sử dụng rộng rãi cho các kết cấu, thiết bị và chi tiết gia công thông dụng. Về phương pháp hàn, cả hai đều có thể sử dụng TIG, MIG và các phương pháp hàn hồ quang phù hợp.
Chúng ta đã cùng tìm hiểu cách hàn inox 304 cũng như các thông tin liên quan. Mọi nhu cầu sử dụng inox 304 hay gia công vật liệu, quý khách có thể liên hệ UNICO Steel để được tư vấn, hỗ trợ nhanh chóng.
--------------------------------------------------------------------------------------
CÔNG TY TNHH CÔNG NGHIỆP VÀ THƯƠNG MẠI UNICO
Địa chỉ: Số 1137 Đê La Thành, Phường Láng, Hà Nội, Việt Nam
VPĐD Hà Nội: Số 266 Thụy Khuê, Tây Hồ, Hà Nội, Việt Nam
VPĐD TPHCM: 15F6 Đường DN5 - KDC An Sương, Phường Đông Hưng Thuận, HCM, Việt Nam
📞 Hotline Miền Bắc: 0559596886 (Ms.Lan)
Kinh doanh 01: 0969267880 (Mr.Hoàng)
Kinh doanh 02: 0904123459 (Mr.Mạnh)
Kinh doanh 03: 0936157449 (Mr.Thành)
Kinh doanh 04: 0936084349 (Ms.Linh)
📞 Hotline Miền Nam: 0967083036 (Mr.Khoa)
Kinh doanh Miền Nam: 0969856576 (Mr.Tùng)
📩 Email: sales@unicosteel.com.vn
Bình luận