
Inox bị đổi màu sau khi hàn là sự thay đổi màu sắc quanh mối hàn và vùng ảnh hưởng nhiệt. Hiện tượng này phản ánh quá trình oxy hóa xảy ra trên bề mặt inox khi chịu nhiệt cao. Nếu không được kiểm soát và xử lý phù hợp, vùng biến đổi màu sắc có thể ảnh hưởng đến khả năng chống ăn mòn của vật liệu, đặc biệt trong môi trường có Chloride hoặc hóa chất.
1. Inox bị đổi màu sau hàn là như thế nào?
Trong quá trình hàn inox, khu vực mối nối và vùng xung quanh chịu nhiệt độ cao trong thời gian nhất định. Khi bề mặt inox ở trạng thái nóng tiếp xúc với oxy sẽ hình thành các lớp oxit với độ dày khác nhau, tạo ra những màu sắc đặc trưng như vàng nhạt, vàng nâu, xanh, tím hoặc xám. Phạm vi đổi màu phụ thuộc vào nhiệt đầu vào, tốc độ hàn, thời gian duy trì nhiệt, khả năng bảo vệ bằng khí và điều kiện làm nguội. Như vậy, inox bị đổi màu sau khi hàn là kết quả tổng hợp của nhiệt và oxy hóa chứ không đơn thuần do bản thân mối hàn có vấn đề.
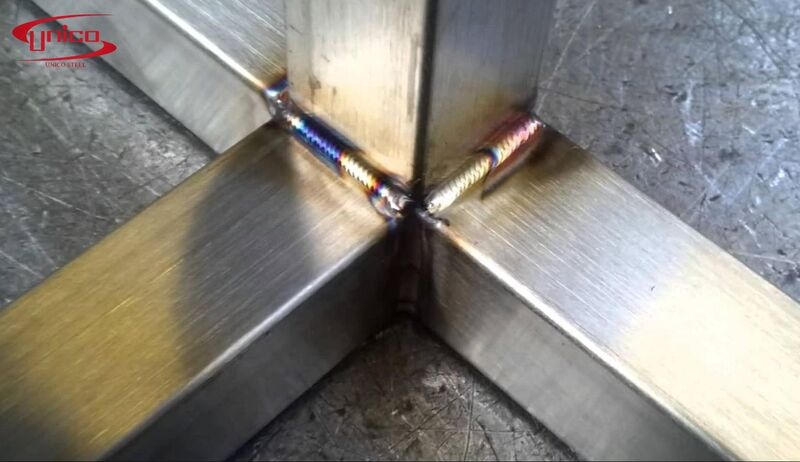
Inox bị đổi màu sau khi hàn là sự thay đổi màu sắc quanh mối hàn và vùng ảnh hưởng nhiệt
2. Nguyên nhân inox bị đổi màu sau khi hàn
Nhiệt đầu vào quá cao
Nhiệt đầu vào quá cao làm bề mặt inox bị nung nóng mạnh, khiến lớp oxit hình thành dày hơn và tạo màu vàng, nâu, xanh hoặc tím quanh mối hàn. Tình trạng này thường xuất hiện khi dòng điện hoặc điện áp hàn quá lớn, tốc độ hàn chậm hoặc hồ quang tập trung lâu tại một vị trí, làm vùng chịu nhiệt rộng hơn và màu nhiệt đậm hơn.
Khí bảo vệ không đủ
Khí bảo vệ không đủ hoặc che chắn không ổn định tạo điều kiện cho oxy tiếp xúc với bề mặt inox đang ở nhiệt độ cao, làm tăng quá trình oxy hóa và khiến vùng quanh mối hàn bị đổi màu. Đặc biệt với ống inox, thiếu khí bảo vệ ở mặt trong còn có thể gây oxy hóa ngay phía sau mối hàn.
Bề mặt inox bị nhiễm bẩn
Dầu, mỡ, bụi và các tạp chất bám dính, tích tụ trên bề mặt inox trước khi hàn có thể làm tăng nguy cơ oxy hóa và ảnh hưởng đến màu sắc sau hàn. Đặc biệt, dụng cụ đã sử dụng cho thép Carbon có thể để lại các hạt sắt tự do trên inox, gây nhiễm sắt và tạo các vết gỉ sau khi gia công.
Thời gian giữ nhiệt quá lâu
Mối hàn được gia nhiệt trong thời gian dài khiến vùng ảnh hưởng nhiệt mở rộng và quá trình oxy hóa diễn ra mạnh hơn. Đây là một trong những nguyên nhân khiến màu nhiệt không chỉ xuất hiện sát đường hàn mà còn lan rộng ra khu vực xung quanh.
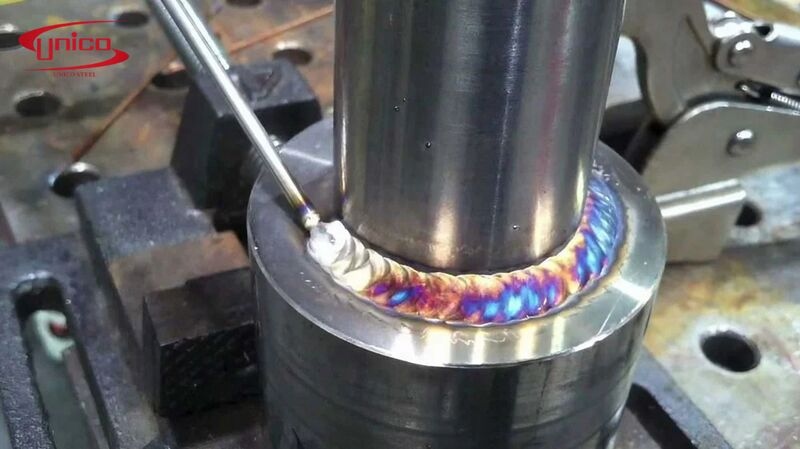
Nhiệt đầu vào quá cao hay thời gian giữ quá nhiệt lâu có thể làm inox bị đổi màu sau khi hàn
3. Màu nhiệt trên inox sau hàn và mức độ ảnh hưởng
Tùy mức độ tác động nhiệt, lớp oxit có thể tạo ra màu vàng nhạt, vàng nâu, xanh, tím, xám hoặc đen. Màu càng đậm và phạm vi càng rộng thường cho thấy bề mặt đã chịu tác động nhiệt và oxy hóa rõ hơn.
- Vàng nhạt: Oxy hóa nhẹ, thường xuất hiện ở vùng xa mối hàn hơn.
- Vàng nâu: Lớp oxit rõ hơn, thường nằm gần vùng hàn.
- Xanh, tím: Bề mặt chịu tác động nhiệt và oxy hóa mạnh hơn.
- Xám, đen: Oxy hóa mạnh, có thể hình thành lớp oxit dày.
Lớp oxit nhiệt hình thành trên inox trong quá trình hàn không có trạng thái ổn định và khả năng bảo vệ bề mặt như lớp màng thụ động giàu oxit crom. Vì vậy, khi màu nhiệt càng đậm và lan rộng, điều đó cho thấy bề mặt đã bị oxy hóa ở mức độ cao hơn, đồng nghĩa khu vực này có nguy cơ chống ăn mòn kém hơn so với phần inox không chịu tác động nhiệt. Sau khi hàn, nếu lớp oxit nhiệt không được loại bỏ, bề mặt tại vùng hàn có thể khó tái tạo lớp màng thụ động đồng đều, khiến nguy cơ ăn mòn cục bộ tăng lên, đặc biệt khi chi tiết tiếp xúc với Chloride, nước biển hoặc hóa chất.
4. Cách xử lý inox bị đổi màu sau khi hàn
Làm sạch cơ học vùng đổi màu
Với màu nhiệt nhẹ, có thể dùng bàn chải inox, vật liệu mài hoặc thiết bị đánh bóng chuyên dụng để loại bỏ lớp oxit trên bề mặt. Dụng cụ phải sạch và không nhiễm thép Carbon, bởi các hạt sắt còn sót lại có thể bám vào inox trong quá trình làm sạch, dẫn đến nhiễm sắt và phát sinh gỉ bề mặt sau đó.
Tẩy bề mặt sau hàn
Khi lớp màu nhiệt đậm hoặc bám chắc, có thể sử dụng hóa chất tẩy chuyên dụng để loại bỏ lớp oxit do nhiệt mà không cần mài sâu vào kim loại nền. Hóa chất và thời gian xử lý cần được lựa chọn theo mác inox và mức độ oxy hóa. Sau khi tẩy phải làm sạch kỹ bề mặt để loại bỏ hóa chất còn sót lại.
Điện hóa vùng mối hàn
Với mối hàn yêu cầu cao về độ sạch, ngoại quan và khả năng chống ăn mòn, xử lý điện hóa có thể được sử dụng để loại bỏ lớp oxit nhiệt tại vùng ảnh hưởng nhiệt. Phương pháp này tác động có kiểm soát lên bề mặt, phù hợp với những chi tiết cần phục hồi trạng thái bề mặt sau hàn mà vẫn hạn chế ảnh hưởng đến kim loại nền.
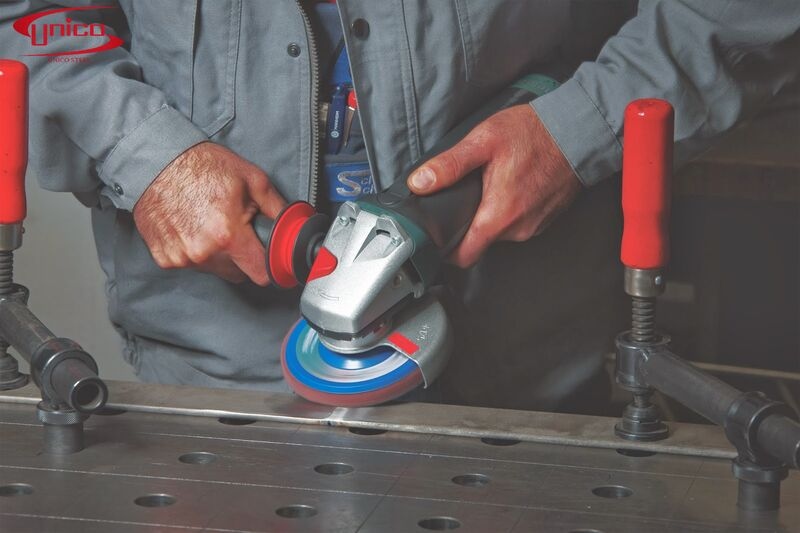
Inox bị đổi màu sau hàn có thể được xử lý bằng cách làm sạch cơ học, mài vật liệu
5. Cách kiểm soát, phòng tránh inox bị đổi màu sau khi hàn
Nhiệt đầu vào ở mức phù hợp
Lựa chọn thông số hàn phù hợp giúp kiểm soát lượng nhiệt truyền vào inox, từ đó thu hẹp vùng ảnh hưởng nhiệt và hạn chế thời gian bề mặt chịu nhiệt cao. Dòng điện, tốc độ hàn và kỹ thuật di chuyển mỏ hàn cần được điều chỉnh theo chiều dày, hình dạng và vị trí mối hàn. Tuy nhiên, không nên chỉ giảm dòng điện để hạn chế đổi màu vì nhiệt đầu vào quá thấp có thể làm giảm khả năng tạo hình và ảnh hưởng đến chất lượng liên kết.
Duy trì khí bảo vệ ổn định
Duy trì khí bảo vệ ổn định giúp hạn chế oxy tiếp xúc với inox trong vùng đang chịu nhiệt, qua đó giảm quá trình oxy hóa và mức độ hình thành màu nhiệt. Với đường ống hoặc kết cấu yêu cầu độ sạch cao, cần bảo vệ cả mặt sau mối hàn bằng khí phù hợp, đặc biệt ở những vị trí khó tiếp cận để xử lý sau khi hoàn thiện.
Làm sạch vật liệu trước khi hàn
Làm sạch dầu, mỡ, bụi và tạp chất trên bề mặt trước khi hàn giúp hạn chế các yếu tố gây ảnh hưởng đến quá trình gia nhiệt và trạng thái bề mặt sau hàn. Dụng cụ tiếp xúc trực tiếp với inox cũng cần được làm sạch và tách biệt với dụng cụ đã sử dụng cho thép Carbon để tránh đưa sắt tự do lên bề mặt, bởi nhiễm sắt có thể tạo thêm các điểm gỉ và ăn mòn sau khi gia công.
Inox bị đổi màu sau khi hàn là dấu hiệu bề mặt chịu tác động nhiệt và oxy hóa trong quá trình hàn. Kiểm soát nhiệt, khí bảo vệ và xử lý đúng lớp màu nhiệt giúp hạn chế ảnh hưởng đến khả năng chống ăn mòn của inox. Ngoài ra, việc lựa chọn inox đúng mác, đúng quy cách ngay từ đầu cũng rất quan trọng. UNICO Steel cung cấp inox cho nhiều nhu cầu gia công, tư vấn phương pháp và hỗ trợ gia công theo yêu cầu. Quý khách hàng có nhu cầu, liên hệ để được hỗ trợ nhanh chóng.
--------------------------------------------------------------------------------------
CÔNG TY TNHH CÔNG NGHIỆP VÀ THƯƠNG MẠI UNICO
Địa chỉ: Số 1137 Đê La Thành, Phường Láng, Hà Nội, Việt Nam
VPĐD Hà Nội: Số 266 Thụy Khuê, Tây Hồ, Hà Nội, Việt Nam
VPĐD TPHCM: 15F6 Đường DN5 - KDC An Sương, Phường Đông Hưng Thuận, HCM, Việt Nam
📞 Hotline Miền Bắc: 0559596886 (Ms.Lan)
Kinh doanh 01: 0969267880 (Mr.Hoàng)
Kinh doanh 02: 0904123459 (Mr.Mạnh)
Kinh doanh 03: 0936157449 (Mr.Thành)
Kinh doanh 04: 0936084349 (Ms.Linh)
📞 Hotline Miền Nam: 0967083036 (Mr.Khoa)
Kinh doanh Miền Nam: 0969856576 (Mr.Tùng)
📩 Email: sales@unicosteel.com.vn
Bình luận